Souder l’inox sur l’acier tient d’abord à une règle : l’assemblage hétérogène doit recevoir un consommable prévu pour cette jonction et une dilution maîtrisée, sinon la zone soudée peut devenir très corrosive. Le cas le plus souvent cité pour une pièce mixte est l’emploi d’un apport 309L, avec un gaz Ar + 2 % CO2 en MIG et un classement M12 selon EN14175 quand ce procédé est retenu.
Chiffres clés :
| Sujet | Référence citée | Portée |
|---|---|---|
| Consommable pour acier carbone + inox | 309L | assemblage mixte |
| Autre désignation citée | 23.13L | assemblage mixte |
| Version enrobée citée | E309L | baguette pour pièces mixtes |
| Gaz de protection cité | Ar + 2 % CO2 | MIG, groupe M12 selon EN14175 |
Pourquoi la corrosion galvanique menace-t-elle l’assemblage inox sur acier ?
Le risque principal vient du couple galvanique, deux métaux de potentiel électrochimique différent, concentré dans une zone qui a fondu puis resolidifié. Les sources l’indiquent clairement : si le procédé choisi ou le consommable n’est pas adapté, l’assemblage acier carbone plus inox peut subir une réaction corrosive marquée dans la partie soudée.
Le point sensible n’est pas l’inox seul. L’inox est une famille d’alliages, pas un matériau unique, et ici le problème naît surtout du mélange local entre acier carbone, inox et bain de fusion. Quand la dilution augmente, la composition obtenue s’éloigne davantage de ce que chaque métal supporte bien séparément.
Comment maîtriser la dilution et l’hétérogénéité des métaux ?
La base consiste à choisir un apport prévu pour l’acier carbone soudé à l’inox, puis à limiter la dilution, c’est-à-dire la part de métal de base qui se mélange au bain. Cette consigne revient dans les sources techniques comme le levier décisif pour éviter une zone de transition trop défavorable.
Sur une reprise légère, la tentation courante est de souder cette jonction comme un acier ordinaire. C’est précisément le mauvais réflexe. Une fusion trop large ou trop agressive mélange davantage les deux bases et augmente le risque de comportement corrosif ensuite.
Quel consommable choisir pour souder l’inox sur de l’acier ?
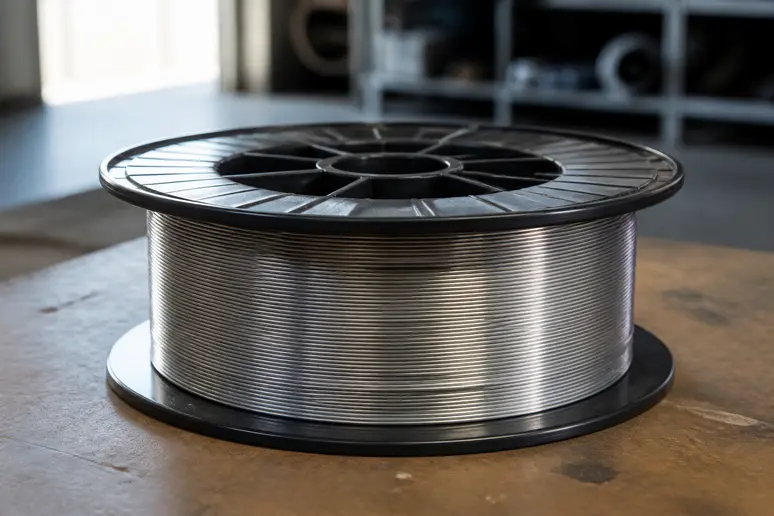
Le choix cité de façon constante pour une liaison entre acier carbone et inox est le 309L, parfois donné aussi comme 23.13L. Cette référence est présentée pour les pièces mixtes parce qu’elle accepte mieux ce type d’assemblage hétérogène qu’une baguette acier standard.
Une autre formulation apparaît dans les sources, E309L, pour désigner la version employée en baguette. L’idée ne change pas : la soudure mixte demande un consommable aligné sur la partie la plus noble de l’assemblage, ici l’inox, afin de mieux encaisser le mélange local obtenu à la fusion.
Pourquoi le 309L revient-il dans les recommandations ?
Le 309L revient parce qu’il est explicitement cité pour souder des aciers inoxydables avec des aciers au carbone ou des aciers doux. Les sources techniques le présentent comme la solution qui donne les meilleurs résultats dans cette famille d’assemblages, sous réserve de ne pas laisser la dilution prendre le dessus.
Le choix populaire qui consiste à prendre une baguette acier “parce que ça prend” est inadapté à ce cas. La jonction peut se faire, mais la compatibilité dans le temps n’est plus celle recherchée pour une structure mixte exposée à l’humidité ou laissée en service.
Quelles précautions prendre avec baguettes et fil de soudage ?
La première précaution est de ne pas séparer le choix du consommable du procédé retenu. Les sources parlent d’une baguette adaptée ou d’un fil équivalent en MIG ou TIG pour une structure mixte, avec des paramètres précis à respecter pendant l’exécution.
La seconde précaution est plus simple et souvent oubliée : un bon fil ne corrige pas un réglage trop chaud ni un bain mal protégé. Une soudure hétérogène réussie repose sur l’ensemble, pas sur la seule étiquette de la bobine ou de l’étui de baguettes.
Petit support à reprendre, pièce mixte durable ou soudage MIG/TIG : le bon choix change
La bonne réponse n’est pas identique dans tous les cas, même si le point commun reste un apport de type 309L. Ce qui fait varier la recommandation est la destination de la pièce, le procédé disponible et le niveau d’exposition attendu après la pose.
- Petite reprise ponctuelle sur pièce mixte : prenez une baguette de type E309L ou l’équivalent adapté à l’assemblage inox plus acier. La raison est simple, la priorité est la compatibilité métallurgique de la jonction avant tout autre réglage sophistiqué.
- Assemblage réalisé en MIG ou TIG : gardez un fil équivalent au 309L et associez-le à un gaz de protection Ar + 2 % CO2 quand le MIG est retenu. Ici, la différence vient du procédé, qui permet d’intégrer une protection gazeuse citée explicitement pour ce type de soudage hétérogène.
- Structure mixte destinée à durer ou à rester exposée : ajoutez une passivation après soudage en plus du bon consommable. La raison qui change la conduite à tenir est la tenue dans le temps, pas la seule possibilité de faire la liaison le jour du montage.
Point de bascule : la recommandation change dès que la pièce passe d’une reprise ponctuelle à une structure mixte maintenue en service. À ce stade, choisir seulement la bonne baguette ne suffit plus ; il faut aussi verrouiller les paramètres de soudage, la protection gazeuse si le procédé l’emploie, puis la passivation finale.
Comment réaliser une soudure mixte acier-inox sans créer une zone fragile ?
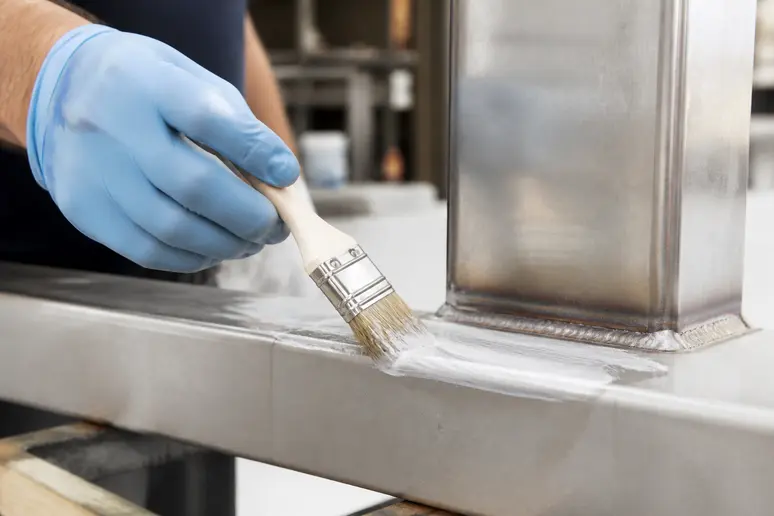
Une soudure mixte correcte associe trois éléments qui vont ensemble : un consommable adapté, des paramètres tenus de près et un traitement de surface après coup. Les sources mentionnent explicitement l’usage d’une baguette adaptée ou d’un fil équivalent en MIG ou TIG, puis une passivation post-soudure.
Le terme MIG est souvent employé pour tout soudage au fil, mais le gaz compte. MIG signifie gaz inerte, souvent argon, MAG gaz actif pour l’acier. Dans la matière disponible, le cas documenté pour l’assemblage hétérogène est un mélange Ar + 2 % CO2 classé M12 selon EN14175.
Quels paramètres et quel gaz choisir en MIG ou TIG ?
La donnée exploitable ici est ciblée : en soudage hétérogène avec un apport de type 309L, un gaz de protection adapté est cité, par exemple Ar + 2 % CO2. Ce mélange appartient au groupe M12 selon EN14175 pour le cas mentionné dans les sources.
Il faut lire cette indication comme un cadre technique, pas comme une recette universelle. Les mêmes sources insistent aussi sur des paramètres précis de soudage, ce qui ramène toujours au même critère pratique : limiter le mélange excessif entre acier carbone et inox.
Faut-il faire une passivation après la soudure ?
Oui, la passivation post-soudure fait partie des bonnes pratiques citées pour les structures mixtes. La passivation, remise en état de la couche passive, ne remplace pas le bon consommable mais complète la protection de la surface qui a été chauffée.
La question qui vient ensuite est simple : peut-on souder cette jonction avec une baguette acier classique pour dépanner ? La réponse utile est non pour une pièce destinée à durer, car les recommandations disponibles renvoient vers un apport de type 309L ou 23.13L justement pour éviter une liaison défavorable.
Questions fréquentes sur la soudure inox sur acier
Peut-on souder de l’inox sur de l’acier avec des baguettes acier ?
La jonction peut prendre, mais ce n’est pas le choix retenu pour un assemblage mixte durable. Les recommandations citées orientent vers un apport de type 309L ou 23.13L afin de mieux gérer l’hétérogénéité et de limiter le risque de corrosion.
Peut-on souder à l’arc l’inox sur l’acier ?
Oui, à condition d’utiliser une baguette adaptée à la liaison entre acier carbone et inox. La référence E309L est citée pour ce cas dans les pièces mixtes, avec la même exigence de base : tenir la dilution sous contrôle.
Les informations de cet article sont fournies à titre indicatif. Pour tout projet de travaux, consultez un professionnel qualifié qui pourra évaluer votre situation spécifique selon les normes en vigueur.
Sources
Pages consultées pour cet article :