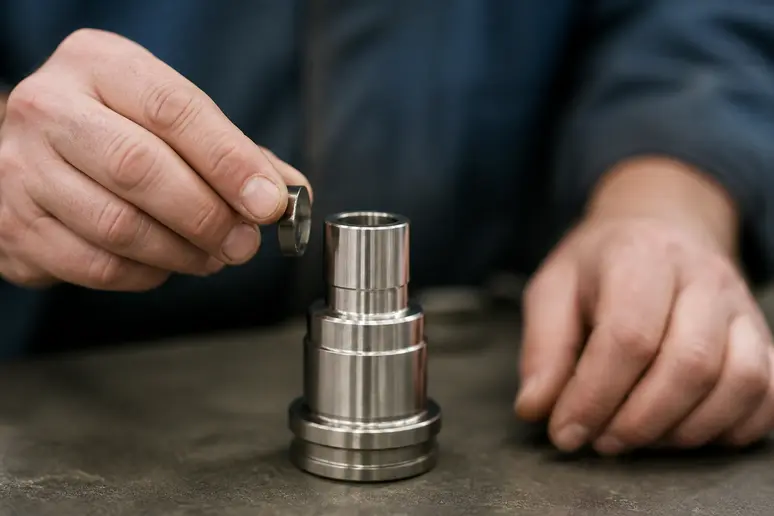
Pour reconnaître de l’inox avec un aimant ou une meuleuse, il faut raisonner en indices croisés et non en verdict unique. Un aimant peut déjà orienter, mais il ne tranche pas toujours. Une meuleuse, elle, aide surtout à comparer le comportement à l’étincelage avec celui d’un acier ordinaire. Commencez par le test le moins agressif, puis ne concluez qu’avec plusieurs signes cohérents.
Comment utiliser le test de l’aimant pour identifier les types d’inox ?
Approchez d’abord un aimant de l’objet, sans frotter ni forcer. Si l’attraction est nette, vous tenez un indice utile, mais pas une preuve absolue. Si l’objet ne réagit presque pas, cela n’exclut pas l’inox non plus. Le test sert surtout à séparer les familles les plus courantes avant d’aller plus loin.
Dans la pratique, l’inox austénitique est celui qu’on rencontre souvent quand on cherche une bonne résistance à la corrosion. Il est généralement peu ou pas magnétique à l’état recuit. Cela veut dire qu’un aimant n’adhère pas franchement, ou seulement de façon très faible selon la forme de la pièce, sa fabrication et son état de surface.
L’inox austénitique (304 et 316) est-il magnétique ?
Répondez d’abord à cette question par une observation simple : si l’aimant n’accroche presque pas, vous êtes peut-être devant un inox austénitique. Les nuances 304 et 316 sont les références les plus connues dans cette famille. Le comportement magnétique n’est pas toujours stable d’une pièce à l’autre.
Un pliage, un emboutissage ou un passage en fabrication peut rendre une zone plus sensible à l’aimant. Il ne faut donc pas conclure trop vite que « ce n’est pas de l’inox » dès qu’un aimant commence à tirer légèrement. Testez plusieurs zones et comparez avec une pièce dont vous connaissez la matière si vous en avez une sous la main.
Le résultat utile pour décider est celui-ci : une faible réaction à l’aimant va plutôt dans le sens d’un inox austénitique, mais elle ne suffit pas à identifier la nuance. Pour aller plus loin, il faut regarder l’aspect de la pièce, son usage supposé et, si nécessaire, le comportement à la meuleuse.
Pourquoi l’inox 430 attire-t-il l’aimant ?
Parce qu’il appartient à une famille différente, plus magnétique. Si l’aimant colle franchement, l’inox 430 devient une piste sérieuse. Cette nuance est souvent utilisée quand le critère magnétique n’est pas bloquant et que l’on accepte une famille d’inox moins « neutre » face à l’aimant.
Le piège classique, c’est de croire qu’un objet magnétique n’est pas de l’inox. Ce raisonnement est trop rapide. Certains inox réagissent clairement, d’autres beaucoup moins, et la géométrie de la pièce peut accentuer la sensation d’adhérence. Il vaut mieux parler de compatibilité probable avec une famille d’inox que d’identification certaine.
Un aimant qui attire fortement oriente vers un inox ferritique comme le 430, tandis qu’une attraction faible ou quasi nulle laisse ouverte la piste d’un austénitique. Ce premier tri est rapide, propre et réversible. Il permet surtout de décider si le test suivant vaut la peine d’être fait.
Pourquoi l’inox écroui peut-il fausser le test de l’aimant ?
Faites attention aux pièces qui ont déjà été déformées. Une tôle pliée, une extrémité martelée ou une zone travaillée peut répondre à l’aimant alors que la nuance de départ était peu magnétique. C’est là que beaucoup de diagnostics se trompent : ils confondent l’état mécanique de la pièce avec sa nature initiale.
L’écrouissage correspond à un durcissement provoqué par la déformation à froid. Dans l’inox, cette transformation peut modifier le comportement magnétique localement. Le résultat est trompeur, parce qu’une zone travaillée peut attirer davantage qu’une zone restée intacte. Plus la pièce a été contrainte, plus le test devient ambigu.
Qu’est-ce que l’écrouissage à froid ?
Il s’agit d’un durcissement du métal causé par une déformation sans chauffage suffisant pour le rétablir. En clair, quand on plie, écrase, emboutit ou travaille une pièce, sa structure change dans la zone sollicitée. Sur certains inox, cette transformation peut rendre le bord ou l’angle plus réactif à l’aimant.
Vous devez toujours tester une zone la plus peu déformée possible. Si l’objet est une pièce finie, cherchez une surface plane, loin d’un angle, d’un bord coupé ou d’un perçage. Sur un tube, testez plusieurs endroits pour voir si l’attraction varie.
Ce comportement explique pourquoi deux morceaux du même objet peuvent donner des résultats différents. Ce n’est pas forcément une incohérence du test, c’est parfois la signature d’un inox qui a été travaillé. La conclusion doit donc rester prudente tant que vous n’avez pas recoupé avec un autre indice.
Comment reconnaître un faux positif magnétique ?
Commencez par vérifier si l’attraction est locale. Si l’aimant accroche seulement sur un pli, un bord ou une zone marquée, vous avez probablement un faux positif lié à la déformation. Si toute la pièce réagit de la même manière, l’hypothèse d’une nuance magnétique devient plus crédible.
Ensuite, comparez avec une zone moins sollicitée. Un faux positif se manifeste souvent par une réaction hétérogène : un côté attire, l’autre non, ou presque. Ce contraste est plus parlant qu’un simple « ça colle » ou « ça ne colle pas ». Il vous évite de rejeter trop vite un inox austénitique travaillé.
Croisez trois éléments : intensité de l’adhérence, emplacement de la réaction et état de la pièce. Si les trois racontent la même histoire, le diagnostic devient plus solide. Sinon, gardez le doute et passez au test d’étincelage pour arbitrer.
Comment réaliser un test d’étincelage à la meuleuse ?
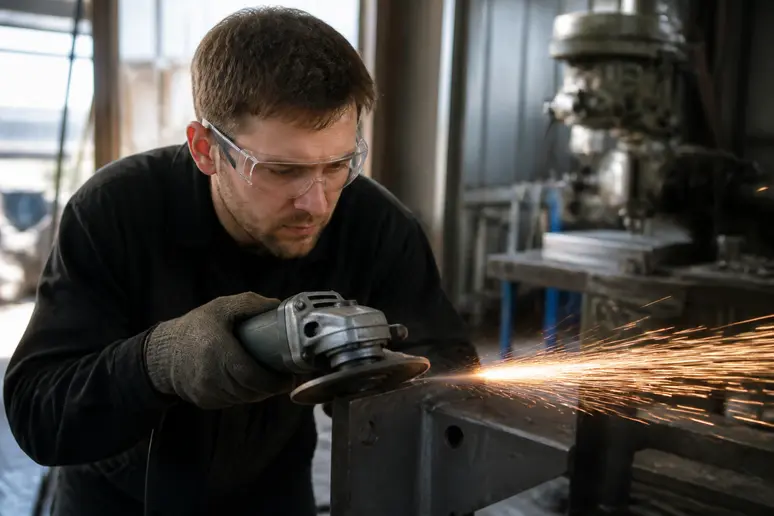
Prenez une meuleuse équipée d’un disque adapté, puis approchez très brièvement la pièce contre le bord abrasif. Le but n’est pas d’usiner la matière, mais d’observer le jet d’étincelles. Faites ce test avec prudence, sur une zone sacrifiable si possible, et avec une protection complète pour les yeux et les mains.
L’inox se comporte différemment d’un acier au carbone classique. À l’étincelage, il donne souvent un jet plus discret, moins explosif et moins branché. Cela ne signifie pas « pas d’étincelles du tout ». Cela veut dire que la forme du jet, sa densité et sa vivacité sont plus sobres que sur un acier ordinaire.
Quelle est la couleur des étincelles de l’inox ?
Observez d’abord la densité plus que la couleur seule. Les étincelles d’inox sont souvent fines, claires, parfois moins abondantes, avec moins de branches éclatées qu’un acier courant. Sur un acier classique, le jet paraît en général plus vif, plus fourni et plus nerveux.
La couleur peut varier selon l’éclairage, l’usure du disque et la vitesse de travail. C’est pourquoi il vaut mieux parler d’un ensemble de signes visuels. Si les étincelles restent courtes, peu ramifiées et moins « pétillantes », l’objet est plus proche d’un inox que d’un acier de structure simple.
La meuleuse donne donc un indice de second niveau, pas un verdict de laboratoire. Son intérêt est surtout de confirmer qu’une pièce qui semblait peu magnétique a aussi un comportement d’étincelage compatible avec l’inox. C’est la combinaison des deux tests qui rend l’identification utile.
Comment comparer l’inox avec un acier classique ?
Faites la comparaison dans les mêmes conditions. Même disque, même pression, même angle, même durée de contact. Sinon, vous ne comparez plus la matière, mais la façon de meuler. Posez ensuite côte à côte le comportement visuel des deux pièces : intensité, longueur des gerbes et présence ou non de branches marquées.
Si l’objet suspect produit moins d’étincelles, plus courtes et moins éclatées qu’un acier standard, l’indice va dans le sens de l’inox. Si le jet est très abondant, très lumineux et fortement ramifié, vous êtes plus probablement sur un acier carbone. Là encore, il s’agit d’une orientation, pas d’une certification.
Ce test reste utile surtout quand l’aimant a donné un résultat ambigu. À lui seul, il ne distingue pas proprement toutes les nuances d’inox. Mais il permet de séparer une pièce franchement acier d’une pièce qui se comporte davantage comme de l’inox. C’est souvent suffisant pour décider si l’on poursuit ou non le contrôle.
Quelles erreurs font rater l’identification de l’inox ?
Corrigez d’abord la méthode avant de corriger la conclusion. Les erreurs viennent rarement d’un seul mauvais signe ; elles viennent surtout d’un test mal placé, d’un geste trop rapide ou d’une interprétation trop absolue. Voici les ratés les plus fréquents et leur correction immédiate.
- Beaucoup de gens testent une zone pliée ou martelée, puis concluent sur toute la pièce. Cela produit un faux positif magnétique local. La bonne pratique consiste à comparer plusieurs zones, surtout les parties les moins déformées.
- Beaucoup de gens appuient trop fort l’aimant et confondent contact ferme avec attraction réelle. Cela fausse la sensation de réaction. Il faut rapprocher l’aimant sans pression excessive et juger la force d’adhérence, pas le simple collage provoqué par la main.
- Beaucoup de gens meulent trop longtemps et chauffent la surface. Cela brouille l’observation des étincelles et peut altérer la lecture visuelle. Il faut un contact bref, constant et comparable entre la pièce suspecte et une pièce de référence en acier classique.
- Beaucoup de gens s’arrêtent au premier test réussi. Cela conduit à des erreurs de nuance. Il faut croiser au moins deux indices cohérents : aimant, étincelage et aspect général de surface.
Si un seul test parle, le doute reste ouvert. Si deux tests convergent, la lecture devient bien plus fiable. Et si l’un des tests contredit l’autre, ne forcez pas la conclusion ; cherchez une zone moins travaillée ou une pièce comparable.
Ce qu’il vous faut
- Un aimant simple, assez puissant pour révéler une attraction faible.
- Une meuleuse avec un disque abrasif en bon état.
- Des lunettes de protection et des gants adaptés.
- Une pièce testable sur une zone peu visible ou sacrifiable.
- Si possible, un acier classique de comparaison.
Avec ces éléments, vous pouvez trier rapidement une pièce suspecte, repérer un faux positif dû à la déformation et obtenir un premier avis pratique sans matériel de mesure sophistiqué.
Les informations de cet article sont fournies à titre indicatif. En cas de doute sur la sécurité d’un aliment ou d’une installation, consultez les recommandations des autorités compétentes ou un professionnel qualifié.
FAQ
Un aimant qui colle veut-il dire que ce n’est pas de l’inox ?
Non. Cela peut indiquer un inox magnétique comme le 430, ou une zone écrouie sur une nuance plus classique. Le bon réflexe est de tester plusieurs endroits et de croiser avec l’étincelage.
Peut-on reconnaître l’inox uniquement à la meuleuse ?
Non, pas proprement. Le test d’étincelage donne un indice, mais il gagne surtout à être comparé à un acier classique et au résultat de l’aimant.
Pourquoi une pièce en inox réagit-elle seulement sur un angle ?
Parce que la déformation locale peut rendre cette zone plus sensible à l’aimant. Dans ce cas, testez une partie plane et moins contrainte avant de conclure.
Le test visuel suffit-il pour distinguer 304 et 316 ?
Non. À l’œil ou à la meuleuse, on peut surtout séparer une famille d’inox d’un acier courant. La nuance exacte demande un moyen de contrôle plus précis.