Le nickelage sert à déposer une couche de nickel sur une pièce métallique pour en améliorer la résistance à la corrosion, à l’usure et à l’abrasion. Le choix du procédé dépend de la géométrie de la pièce, de la dureté recherchée et de l’exigence d’uniformité.
Qu’est-ce que le nickelage et comment fonctionne ce traitement de surface ?
Le nickelage est un traitement de surface qui ajoute une fine couche de nickel sur un métal pour améliorer la tenue à la corrosion, à l’usure, à l’abrasion et l’aspect. Le support d’origine reste le métal porteur ; le nickel forme seulement un revêtement en surface.
Deux familles couvrent l’essentiel des cas. Le nickelage électrolytique, aussi appelé électroplaquage, dépose le métal par électrolyse dans un bain d’ions nickel sous courant électrique. Le nickelage chimique, aussi appelé autocatalytique, travaille sans courant : la pièce est immergée dans un bain où la réaction dépose le nickel sur toute la surface exposée.
Le point qui change vraiment le choix est la géométrie. Le dépôt chimique reste très uniforme, même dans des zones internes ou sur des formes compliquées, avec une précision d’épaisseur de l’ordre de 2 microns. Le procédé s’applique sur l’acier, le cuivre, le laiton, l’aluminium et d’autres alliages.
La tenue au brouillard salin neutre ISO 9227 varie avec l’épaisseur déposée :
| Niveau de résistance | Épaisseur du dépôt | Durée de résistance |
|---|---|---|
| Résistance limitée | 2 µm à 10 µm | 12 heures |
| Résistance moyenne | 10 µm à 25 µm | 192 heures |
| Haute résistance | 25 µm à 50 µm | 480 heures |
| Très haute résistance | > 50 µm | 960 heures |
Cette échelle ne dit pas qu’il faut toujours déposer plus. Elle dit qu’un besoin de corrosion se traduit d’abord en épaisseur, puis en procédé capable de la répartir correctement sur la pièce réelle.
Quelles sont les différences entre nickelage électrolytique et nickelage chimique ?
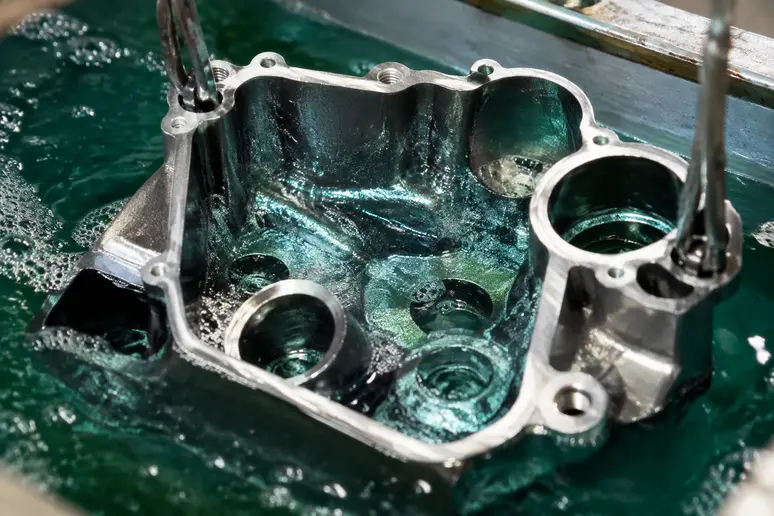
La différence décisive tient au mode de dépôt et à la régularité obtenue. Le procédé électrolytique utilise le courant ; le procédé chimique dépose le nickel sans électricité et garde une épaisseur beaucoup plus homogène sur les reliefs, perçages et cavités.
Sur une pièce simple, l’électrolytique reste un choix cohérent. Sur une forme percée, creuse ou avec zones peu accessibles, le dépôt autocatalytique prend l’avantage parce que l’uniformité devient une exigence fonctionnelle, pas un détail de finition.
Le nickel chimique existe aussi avec une teneur élevée en phosphore. Au-delà de 8,5 wt% P, le dépôt haut phosphore présente une structure amorphe, c’est-à-dire sans organisation cristalline visible, qui améliore la résistance à la corrosion. La dureté en sortie de bain se situe entre 450 et 500 Vickers, puis peut atteindre jusqu’à 1000 Vickers après traitement thermique.
Demander un dépôt dur sans examiner la forme de la pièce nuit à la qualité finale. Une dureté élevée ne compense pas une épaisseur mal répartie, alors qu’un nickel chimique traité thermiquement cumule uniformité et dureté de l’ordre du chrome.
Les erreurs qui font choisir le mauvais nickelage
Les erreurs ci-dessous se voient sur la pièce finie, soit par une protection insuffisante, soit par une finition ratée, soit par un procédé mal adapté au format du lot.
- Choisir un dépôt électrolytique pour une pièce à cavités ou canaux produit une couverture moins régulière dans les zones difficiles. La correction consiste à basculer vers un dépôt chimique dès que l’uniformité sur formes internes compte autant que l’aspect extérieur.
- Demander seulement « un nickelage » sans fixer d’épaisseur aboutit à une protection qui ne correspond pas au niveau de corrosion visé. La correction consiste à partir de l’échelle d’épaisseur et de durée, puis à relier ce besoin à l’usage réel de la pièce.
- Prendre le chromage par réflexe pour une surface dure conduit à écarter trop vite le nickel chimique. La correction consiste à vérifier si la pièce peut profiter d’un traitement thermique, car la dureté peut alors monter jusqu’à 1000 Vickers.
- Mettre des pièces fragiles ou de belle apparence au tonneau provoque des chocs, donc une finition moins soignée. La correction consiste à passer à l’attache quand la pièce est grande, sensible ou visuellement exposée.
- Choisir un dépôt haut phosphore sans raison de corrosion peut surdimensionner le besoin. La correction consiste à réserver ce type de revêtement aux cas où la résistance chimique prime réellement, au lieu de le demander par principe.
Chromage ou nickelage : comment choisir entre ces deux revêtements ?
Le nickelage chimique devient le meilleur choix quand la pièce est complexe, quand l’uniformité d’épaisseur est critique ou quand l’évitement du chrome hexavalent compte. Le chromage traditionnel garde sa réputation de surface dure, mais le nickel chimique traité thermiquement peut atteindre une dureté équivalente.
La différence la plus nette ne porte donc pas seulement sur la dureté. Le dépôt autocatalytique n’utilise pas de substances cancérigènes telles que le chrome hexavalent, contrairement au chromage traditionnel. Si la pièce cumule formes internes et besoin de tenue en corrosion, le nickelage gagne souvent avant même la question d’aspect.
Il faut aussi éviter un raccourci fréquent : chrome et nickel n’apportent pas la même logique de protection. Le chrome est souvent demandé pour sa dureté ou son rendu, alors que le nickelage se lit mieux comme un compromis entre protection, usure et régularité géométrique. Sur une pièce technique percée, la réputation du chromage devient un mauvais critère de décision.
Quelles techniques d’application privilégier selon les pièces ?
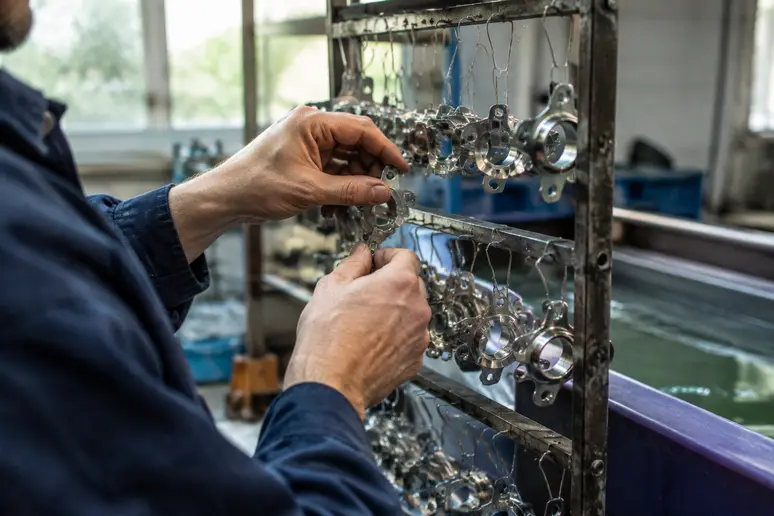
Le mode d’application se choisit avec le format des pièces, pas avec un simple critère de prix. Le tonneau sert aux petites pièces en vrac et en quantité, tandis que l’attache convient aux éléments plus grands, fragiles ou demandant une finition plus propre.
Le nickelage au tonneau est adapté aux vis, boulons, rondelles et connecteurs. Le procédé traite rapidement beaucoup de petites pièces et reste économique quand le lot supporte le vrac et les contacts entre pièces.
Le nickelage à l’attache fixe chaque pièce individuellement sur un support. Cette méthode prend du sens dès qu’une pièce est volumineuse, délicate ou visible, parce qu’elle limite les chocs et donne un meilleur contrôle du dépôt.
La question suivante est souvent : quelle pièce hésite encore entre plusieurs options malgré tout cela ? Une pièce en aluminium, une forme interne ou un élément décoratif visible poussent en général vers un dépôt chimique, puis vers l’attache si la finition doit rester soignée.
FAQ
Le nickelage chimique est-il adapté à l’aluminium ?
Oui, le procédé chimique s’applique à l’aluminium. Le bon critère n’est pas le métal seul, mais le résultat attendu sur la pièce : protection contre la corrosion, tenue à l’usure ou qualité d’aspect.
Le nickelage chimique peut-il remplacer le chrome sur une pièce dure ?
Oui, dans les cas où la pièce peut recevoir un traitement thermique après dépôt. La dureté du nickel chimique peut alors atteindre jusqu’à 1000 Vickers, ce qui le place au niveau du chrome sur ce point précis.
Quelle épaisseur choisir pour une meilleure protection ?
D’après l’échelle fournie, la tenue la plus élevée citée correspond à un dépôt supérieur à 50 microns et à 960 heures au brouillard salin neutre ISO 9227.
Le nickelage au tonneau convient-il à toutes les petites pièces ?
Non, le tonneau convient aux petites pièces en vrac quand leur aspect final tolère les contacts entre elles. Une petite pièce fragile ou à finition visible bascule plutôt vers l’attache, même si son format reste modeste.
Quelle différence avec un revêtement de zinc ?
Le zinc et le nickel ne répondent pas à la même logique de surface. Le nickelage vise la corrosion, l’usure, l’abrasion et l’aspect, alors qu’un autre revêtement se choisit sur d’autres critères qui ne sont pas interchangeables pièce pour pièce.