Lorsque l’on veut percer de l’inox, la vraie question n’est pas “avec quelle machine ?” mais “comment éviter de brûler le foret, de faire patiner la pointe et d’abîmer la tôle”. Sur ce point, il faut trancher : mieux vaut un perçage lent, bien lubrifié et préparé qu’une attaque rapide qui chauffe tout.
Le point en 30 secondes :
- Un foret cobalt est le bon choix si vous avez beaucoup de trous à faire ; un HSS bien affûté peut suffire pour un ou deux perçages.
- Le perçage doit rester lent, avec une pression mesurée, sinon le foret chauffe et l’inox se durcit localement.
- Pour un trou net, il faut marquer le centre, lubrifier abondamment et sécuriser la pièce avant d’appuyer.
À quelle vitesse percer de l’inox sans casser son foret ?
Le bon rythme est simple à comprendre : sur l’inox, il faut percer lentement et garder une pression modérée pour ne pas surchauffer le bout du foret ni durcir le métal. C’est le point décisif, parce qu’un perçage trop nerveux use vite l’arête et fait grimper la température au lieu d’attaquer proprement la matière.
La conséquence pratique est directe : si le foret frotte plus qu’il ne coupe, il faut ralentir et lubrifier davantage. C’est encore plus important quand la pièce est mince ou quand l’accès pousse à forcer l’avance. La bonne logique n’est pas de “pousser pour finir plus vite”, mais de laisser le foret travailler sans échauffer la zone.
Quels repères en tr/min selon le diamètre ?
Aucun repère chiffré exploitable n’est nécessaire pour décider du geste utile ici : la règle solide reste de percer à faible vitesse, avec un couple maîtrisé. Pour l’utilisateur, cela veut dire qu’un foret de petit diamètre ne doit pas être traité comme un foret standard dans de l’acier doux. Plus le diamètre augmente, plus il faut rester mesuré pour éviter l’échauffement.
En pratique, si la rotation vous paraît trop vive à l’oreille ou si vous voyez la couleur du foret changer, vous êtes déjà dans une zone défavorable. Le bon critère observable, c’est la coupe régulière, sans glissement, sans fumée et sans montée brutale de température.
Pourquoi faut-il impérativement percer lentement ?
Parce que l’inox pardonne mal les à-coups. Une vitesse trop élevée augmente le risque de surchauffe, d’émoussement du foret et d’accrochage. En restant lent, vous conservez un meilleur contrôle de l’entrée dans la matière et vous réduisez le risque de faire “mordre” le foret de travers.
Je conseille donc de privilégier la constance à la vitesse. Si la machine dispose d’un limiteur de couple ou d’un débrayage de sécurité, c’est un vrai plus pour éviter les blocages soudains.
Quel foret choisir pour percer efficacement l’acier inoxydable ?
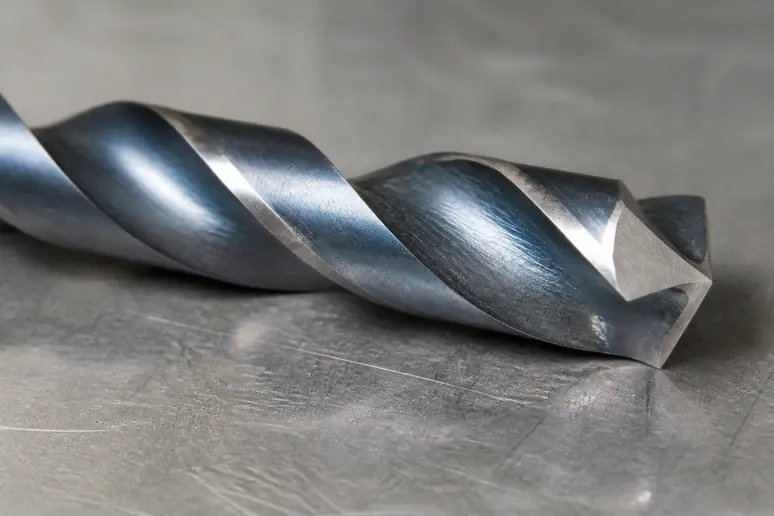
Le choix du foret fait une différence nette entre un trou faisable et un trou pénible. Pour quelques perçages seulement, un foret à métaux haute vitesse bien aiguisé peut suffire. Si vous devez multiplier les trous dans l’inox, le cobalt devient le choix le plus cohérent. L’idée n’est pas décorative : plus le volume de travail augmente, plus la tenue de coupe compte.
Les forets HSS revêtus de nitrure de titane d’aluminium conviennent aussi pour de nombreux trous. Attention à ne pas les confondre avec des forets simplement peints à bas prix : la couleur seule ne dit rien de la performance. Pour l’utilisateur, le critère utile reste la nature réelle du revêtement et l’état d’affûtage.
Faut-il privilégier les forets au cobalt ou HSS ?
Oui, si vous devez faire beaucoup de perçages, le cobalt est le plus pertinent. Si l’usage est ponctuel, un HSS bien affûté reste acceptable. La logique est simple : le cobalt supporte mieux la répétition, alors qu’un foret HSS correct peut faire l’affaire pour un ou deux trous sans multiplier les achats inutiles.
Le bon arbitrage n’est donc pas “le plus cher” contre “le moins cher”, mais “le plus durable pour mon volume de trous” contre “suffisant pour un usage isolé”.
Comment utiliser les scies cloches sur de l’inox ?
Pour des trous circulaires dans des tôles d’acier inoxydable de faible épaisseur, les scies cloche professionnelles avec mandrin adapté sont la solution décrite. La plage de diamètres mentionnée va de 20 mm à 80 mm. Cela en fait un outil de choix quand le besoin n’est pas un simple avant-trou mais une ouverture plus large et régulière.
Le point clé, ici encore, est l’épaisseur de la tôle. Dès que la matière est fine et que le trou doit être propre, la scie cloche donne un meilleur résultat qu’un enchaînement de petits perçages approximatifs.
Comment lubrifier et préparer sa pièce pour un perçage réussi ?
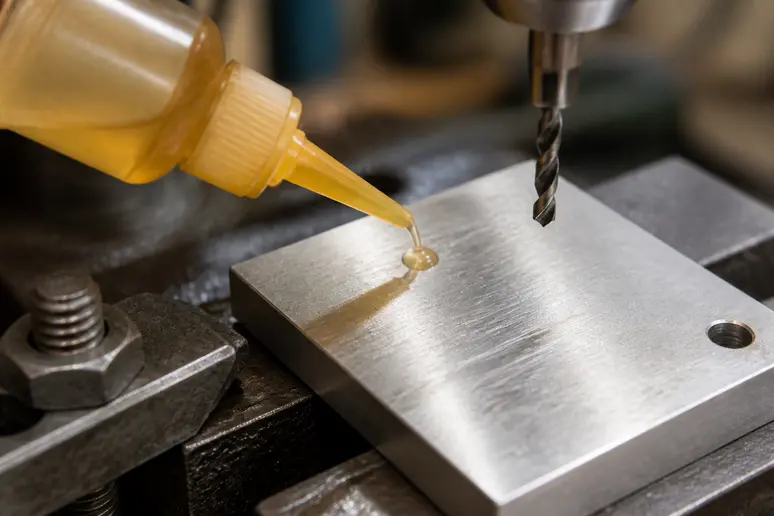
La préparation fait gagner plus de temps que l’insistance. Sur l’inox, il faut utiliser une huile de coupe en quantité généreuse pour limiter la surchauffe et l’émoussement du foret. C’est un point central, parce que la lubrification ne sert pas seulement à “glisser” : elle protège l’outil et stabilise la coupe.
Il faut aussi s’équiper correctement : perceuse avec couple réglable, lunettes, gants et masque de protection. Le perçage de l’inox n’est pas l’opération la plus spectaculaire du chantier, mais c’est celle où l’outil, la pièce et les mains peuvent payer cher un mauvais départ.
Quel type d’huile de coupe utiliser ?
Le bon réflexe est d’utiliser une huile de coupe prévue pour le travail du métal et de l’appliquer abondamment. Le but est d’éviter que le foret chauffe au point de perdre son tranchant. Une lubrification parcimonieuse ne remplit pas ce rôle : sur l’inox, il faut vraiment nourrir la zone de coupe.
Si la zone commence à brunir, si l’outil frotte ou si les copeaux deviennent anormalement secs, il faut interrompre, lubrifier à nouveau et repartir sans forcer.
Comment marquer et sécuriser la pièce avant le perçage ?
Le centre du trou doit être marqué avec un pointeau à centrer pour empêcher le foret de patiner sur la surface. C’est une petite action, mais elle change beaucoup la précision du démarrage. Ensuite, la pièce doit rester stable pendant toute l’opération pour éviter les dérapages.
Si la tôle bouge ou si le foret glisse au départ, le trou s’ovalise vite. Une pièce bien maintenue, un point de centre net et une avance régulière donnent un meilleur résultat qu’une correction au dernier moment.
Comment faire un trou propre et soigné dans de l’inox ?
Un trou propre dans l’inox dépend moins d’une astuce finale que d’une suite de gestes cohérents : marquage, vitesse lente, lubrification, puis finition. Si vous cherchez un bord net, le moment le plus important n’est pas la sortie du foret, mais le démarrage. Une attaque bien centrée évite déjà beaucoup de reprises.
Pour les trous circulaires dans les tôles minces, la scie cloche professionnelle donne un résultat plus régulier. Pour un perçage classique, il faut rester attentif à l’échauffement et au comportement de l’arête de coupe. Le bon signal est simple : le foret coupe franchement sans arracher la surface.
| Situation observable | Conduite à tenir | Repère associé |
|---|---|---|
| Vous devez faire un ou deux trous seulement | Utilisez un foret HSS bien aiguisé | Usage ponctuel |
| Vous devez percer de nombreux trous | Prenez un foret cobalt | Usage répétitif |
| La surface fait glisser la pointe | Marquez le centre au pointeau | Démarrage sécurisé |
| Le foret chauffe vite | Ajoutez beaucoup d’huile de coupe et ralentissez | Refroidissement nécessaire |
| Le trou doit être circulaire dans une tôle mince | Utilisez une scie cloche professionnelle avec mandrin adapté | Diamètres de 20 à 80 mm |
Le cas qui ne rentre pas dans ce tableau, c’est celui d’une pièce épaisse, d’une machine très instable ou d’un accès qui impose un montage spécial : dans ce cas, il faut reprendre le choix de l’outil avant de continuer, plutôt que de corriger au moment où la coupe dérape.
Comment ébavurer et lisser les bords du trou ?
Une fois le perçage terminé, il faut supprimer les bavures et lisser le bord si l’usage final l’exige. Sur l’inox, une sortie de foret laisse souvent une arête vive qu’il vaut mieux reprendre. Le but n’est pas d’enlever beaucoup de matière, mais d’obtenir un bord franc et non coupant.
Si le trou sert à recevoir une fixation, le contrôle visuel et le toucher suffisent déjà à repérer une bavure gênante. Une finition propre évite les accrocs et améliore l’aspect final de la pièce.
Quelles précautions de sécurité respecter ?
Il faut porter des lunettes, des gants et un masque de protection, et utiliser une perceuse munie d’un limiteur de couple ou d’un débrayage de sécurité si possible. Ce n’est pas un suréquipement : l’inox peut provoquer des accrochages, des copeaux agressifs et des efforts brusques quand le foret mord.
La bonne sécurité n’est pas seulement individuelle ; elle dépend aussi du maintien de la pièce et du contrôle de l’avance. Si la machine force ou si le foret bloque, on relâche, on lubrifie et on repart au lieu d’insister.
Quel arbitrage faire selon votre cas réel ?
Le meilleur choix dépend surtout de la quantité de trous, de l’état du foret et de la forme du trou recherché. Pour un usage isolé, un HSS bien affûté reste défendable. Pour une série, le cobalt s’impose davantage. Pour une ouverture circulaire dans une tôle mince, la scie cloche professionnelle devient plus pertinente. Et dans tous les cas, le trio gagnant reste le même : lenteur, lubrification, centrage.
Je prends position sans détour : sur l’inox, il vaut mieux investir dans la préparation et dans le bon outil que compenser à la force. C’est la méthode la plus sûre pour éviter de brûler le foret et la plus propre pour garder un trou net.
Questions fréquentes sur le perçage de l’inox
Quel foret faut-il pour un petit nombre de trous ?
Un simple foret à métaux haute vitesse bien aiguisé peut suffire pour un ou deux trous. Si le nombre augmente, passez au cobalt.
Pourquoi mon foret patine-t-il au démarrage ?
La surface de l’inox est lisse et le foret peut glisser au départ. Un pointeau à centrer permet de bloquer ce patinage.
Faut-il vraiment mettre beaucoup d’huile de coupe ?
Oui, car l’objectif est de prévenir la surchauffe et l’émoussement du foret. Une lubrification légère protège moins bien l’outil.
Une scie cloche peut-elle servir sur une tôle d’inox ?
Oui, si la tôle est de faible épaisseur et si vous utilisez une scie cloche professionnelle avec mandrin adapté.
Que faire si le foret devient chaud très vite ?
Ralentissez, remettez de l’huile de coupe et réduisez la pression. La chaleur est le signal d’un perçage trop agressif.
Quel équipement de protection faut-il porter ?
Lunettes, gants et masque de protection sont recommandés, avec une perceuse à couple réglable ou munie d’un débrayage de sécurité si possible.
Les informations de cet article sont fournies à titre indicatif. Pour tout projet de travaux, consultez un professionnel qualifié qui pourra évaluer votre situation spécifique selon les normes en vigueur.