Le point en 30 secondes
- L’aluminium se recouvre presque aussitôt d’alumine, une couche qui fond vers 2 050 °C alors que le métal de base fond vers 660 °C.
- La conductivité thermique élevée de l’aluminium disperse vite la chaleur, ce qui complique la fusion et augmente le risque de déformation.
- Le TIG convient mieux aux pièces de 1 à 3 mm, tandis que le MIG devient plus pertinent à partir de 4 mm d’épaisseur.
Souder de l’aluminium n’est pas difficile pour une seule raison, mais pour quatre à la fois : l’oxyde se reforme vite, la chaleur s’échappe, l’hydrogène crée de la porosité et la méthode choisie change complètement le résultat. C’est précisément pour cela qu’il faut trancher avant de commencer. Sur l’aluminium, le bon geste n’est pas seulement de poser un cordon ; c’est de préparer la surface, d’adapter le procédé et d’accepter qu’un poste classique ne soit pas l’outil naturel du matériau.
La bonne lecture est simple : on ne cherche pas d’abord “une soudure qui tient”, on cherche un assemblage compatible avec l’épaisseur, l’état de surface et le matériel réellement disponible. Quand ces trois paramètres sont alignés, le TIG donne un contrôle supérieur sur les faibles épaisseurs. Quand l’épaisseur monte, le MIG prend l’avantage grâce à son apport de chaleur plus élevé et à son fil alimenté automatiquement.
Comment comprendre les contraintes techniques de l’aluminium ?
L’aluminium impose des contraintes de soudage très différentes de l’acier, parce que sa surface et sa capacité à conduire la chaleur perturbent directement le bain de fusion. La première difficulté vient de l’alumine, cette couche d’oxyde qui se forme presque instantanément au contact de l’air. Elle protège le métal dans la vie courante, mais elle gêne la fusion au moment de souder, car son point de fusion est d’environ 2 050 °C, bien au-dessus des 660 °C de l’aluminium lui-même.
Le deuxième obstacle est thermique. L’aluminium évacue vite la chaleur, ce qui oblige à apporter assez d’énergie pour lancer et maintenir la fusion, sans pour autant surchauffer la pièce. Sur une tôle ou une zone mince, cet équilibre est fragile : si l’apport est trop faible, la soudure manque de pénétration ; s’il est trop fort, la pièce se déforme ou perce. C’est ce qui explique qu’un même réglage puisse donner un cordon correct sur une zone massive et un défaut immédiat sur une paroi fine.
Le troisième point est la porosité. L’aluminium absorbe facilement l’hydrogène présent dans l’humidité, le gaz de protection ou l’environnement immédiat. Une fois solidifié, ce gaz piégé laisse des défauts internes. En pratique, cela impose un chantier propre, sec, et une protection gazeuse stable. Pour souder de l’aluminium, il faut donc penser matière, température et atmosphère en même temps, pas seulement intensité et vitesse d’avance.
Quel est l’impact de la couche d’oxyde sur la fusion ?
La couche d’oxyde agit comme un écran entre l’arc et le métal utile. Comme elle fond à une température bien plus élevée que l’aluminium, elle peut rester en place alors que le dessous commence déjà à fondre. C’est ce décalage qui brouille la lecture du bain et complique l’amorçage.
Le résultat concret, c’est un risque de fusion irrégulière si la surface n’a pas été traitée avant soudage. Sur l’aluminium, le bon réflexe est donc de retirer l’alumine juste avant l’opération, puis d’éviter qu’elle se reconstitue trop vite. Plus le délai entre préparation et soudage est long, plus la surface redevient pénalisante.
Pourquoi la conductivité thermique de l’aluminium pose-t-elle problème ?
Parce que la chaleur ne reste pas localisée. Elle file dans la pièce, ce qui oblige à monter plus vite en énergie pour atteindre le bain. Cette diffusion rapide peut donner l’impression que le métal “ne prend pas”, alors qu’en réalité la chaleur est simplement absorbée et dispersée trop vite.
C’est pour cela que le soudage de l’aluminium demande souvent une lecture plus fine de la zone de travail que sur d’autres métaux. La technique dépend autant de l’épaisseur réelle que de la continuité de la pièce, car un renfort, une nervure ou une masse voisine modifient immédiatement la dissipation.
Quelle préparation rigoureuse appliquer avant de souder de l’aluminium ?
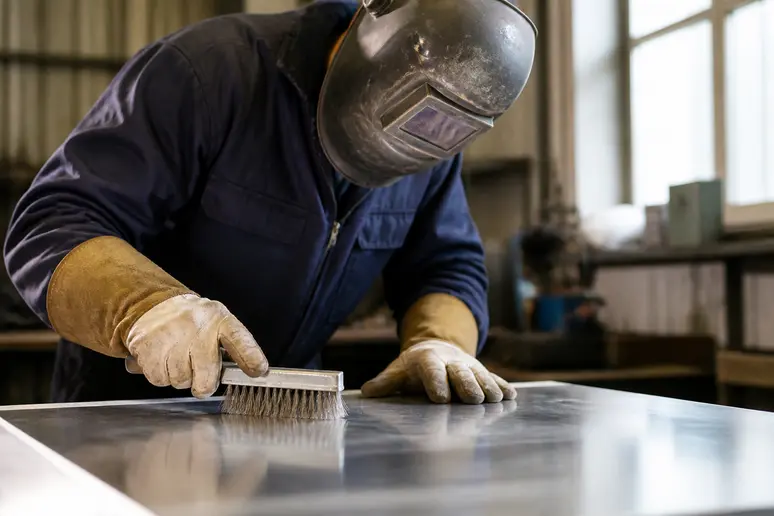
La préparation n’est pas une étape annexe, c’est la moitié du résultat. Sur l’aluminium, il faut d’abord éliminer les contaminants de surface, puis réduire la couche d’alumine avec un outil dédié. La séquence utile est nette : nettoyage mécanique soigneux, puis dégraissage, puis soudage sans tarder. Si l’ordre est inversé ou si l’intervalle s’allonge, le bénéfice s’effondre.
La brosse utilisée doit être en acier inoxydable et réservée à l’aluminium. C’est un point pratique important : une brosse employée sur d’autres métaux peut déposer des impuretés et aggraver la qualité du cordon. Ensuite, le dégraissage se fait avec des solvants appropriés ou avec de l’acétone, afin de supprimer huiles, traces de doigts et résidus compatibles avec la porosité.
Cette préparation a un but précis : limiter tout ce qui empêche la fusion propre. Les impuretés n’abaissent pas seulement l’aspect visuel, elles augmentent aussi les risques de défauts internes. Sur une pièce mince, cela peut suffire à transformer un cordon acceptable en zone fragile. Sur une pièce plus épaisse, cela peut surtout nuire à l’homogénéité du bain et à la régularité du passage.
Comment éliminer efficacement l’alumine et les impuretés ?
Il faut agir en deux temps. D’abord, retirer l’oxyde par brossage avec un outil dédié. Ensuite, enlever ce que le brossage ne traite pas : graisse, poussière, film résiduel. L’essentiel est de ne pas laisser de couche composite entre l’arc et le métal sain.
Le point clé est la proximité temporelle entre préparation et soudage. Plus on attend, plus l’oxyde revient. Dans la pratique, cela pousse à préparer juste avant de souder, surtout sur les petites pièces ou les bords exposés à l’air.
Quels produits utiliser pour le dégraissage des pièces ?
Les solvants appropriés ou l’acétone sont les solutions citées pour le dégraissage. Le bon critère n’est pas la marque, mais la capacité du produit à supprimer les films gras sans laisser lui-même de résidu gênant. Le but n’est pas de “nettoyer fort”, mais de nettoyer proprement.
Il faut aussi éviter de confondre dégraissage et préparation mécanique. Les deux sont complémentaires : l’un enlève l’oxyde superficiel, l’autre retire les souillures qui perturbent le bain. Si l’un manque, le risque de porosité augmente.
Faut-il privilégier le soudage TIG ou le soudage MIG ?
Le choix entre TIG et MIG dépend d’abord de l’épaisseur. Pour les sections de 1 à 3 mm, le TIG est privilégié, car il offre une meilleure maîtrise du bain. À partir de 4 mm, le MIG devient plus pertinent, parce qu’il apporte davantage de chaleur et facilite le remplissage sur des tôles plus épaisses.
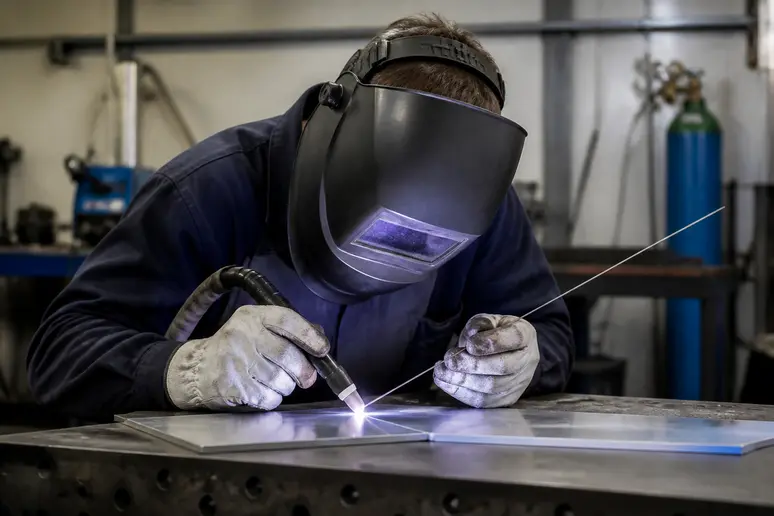
Le TIG fonctionne en courant alternatif sur l’aluminium. Cette polarité aide à stabiliser l’arc et à casser la couche d’oxyde pendant le travail. Quand un métal d’apport est nécessaire, la série 4xxx est la plus courante dans ce contexte. Le TIG reste donc le choix logique dès qu’on cherche de la précision sur une faible section ou une zone visible.
Le MIG, lui, repose sur un fil alimenté automatiquement. Il devient intéressant quand la pièce accepte mieux un apport thermique plus élevé. Sur l’aluminium, il faut toutefois penser à la manière d’acheminer ce fil, car l’alliage se montre plus délicat à guider qu’un fil d’acier classique. C’est ici que le matériel change vraiment la donne.
Comment paramétrer un poste TIG en courant alternatif ?
Le point de départ, c’est le courant alternatif, car il favorise à la fois la stabilité de l’arc et le traitement de l’oxyde. Cette logique rend le TIG particulièrement adapté aux pièces fines où la maîtrise du bain compte davantage que la vitesse.
Le gaz de protection généralement requis est l’argon pur sur les sections fines. Pour des sections plus épaisses, un mélange argon-hélium peut être utilisé. Le choix du gaz n’est donc pas accessoire : il accompagne l’épaisseur et l’énergie nécessaire au bain.
Pourquoi utiliser un pistolet à bobine en soudage MIG ?
Parce que le fil d’aluminium est mou et s’alimente moins facilement sur une longue distance. Un pistolet à bobine, ou un système push-pull, aide à maintenir une alimentation constante et à éviter les enchevêtrements. Ce détail mécanique change directement la régularité du cordon.
Sur ce point, le MIG ne se juge pas seulement à l’arc, mais aussi au chemin du fil. Si l’alimentation est irrégulière, la soudure devient instable même avec un bon réglage électrique.
Peut-on souder de l’aluminium avec un poste à souder classique ?
Avec un poste électrique classique, la réponse utile est non pour une utilisation normale, oui seulement pour un dépannage très ponctuel. Le soudage à l’électrode enrobée sur l’aluminium est déconseillé, parce qu’il expose à un risque élevé de perçage et de défauts. Le procédé ne donne pas la même maîtrise que le TIG ou le MIG, et l’aluminium pardonne peu les approximations.
Le problème principal est double : d’une part, la fusion est difficile à contrôler à cause de la conductivité thermique ; d’autre part, la couche d’oxyde complique encore l’amorçage et la cohérence du bain. Avec une électrode enrobée, le risque n’est pas seulement esthétique. Il touche aussi la tenue mécanique et l’intégrité de l’assemblage.
En dépannage, cette méthode ne se tolère que dans des cas d’urgence où l’objectif est de limiter la casse, pas de produire une finition durable. Si l’enjeu est un élément visible, sollicité ou difficile à reprendre, il vaut mieux changer de procédé plutôt que de forcer le poste classique.
Quels sont les risques liés à l’électrode enrobée sur l’alu ?
Le premier risque est le perçage, surtout sur les faibles épaisseurs. Le second est la création de défauts de fusion, parce que le contrôle du bain reste limité. Le troisième est l’irrégularité du cordon, qui peut masquer une faiblesse structurelle.
Autrement dit, sur l’aluminium, le poste classique peut dépanner une réparation d’urgence, mais il ne constitue pas une solution de travail fiable.
Dans quelles situations de dépannage cette méthode est-elle tolérée ?
Seulement quand la priorité est de remettre temporairement en service une pièce non critique, et que l’on accepte un niveau de qualité inférieur. Dès qu’il faut de la répétabilité, de la précision ou une bonne tenue dans le temps, la méthode cesse d’être pertinente.
Le point de bascule est simple : si la pièce est fine, visible ou sollicitée, on quitte le dépannage et on passe au TIG ou au MIG selon l’épaisseur.
Quelle méthode choisir selon votre situation réelle ?
| Profil ou contexte | Recommandation | Pourquoi c’est différent |
|---|---|---|
| Tôle de 1 à 3 mm | TIG en courant alternatif | Le bain se contrôle mieux et l’épaisseur demande de la précision |
| Tôle à partir de 4 mm | MIG avec fil alimenté automatiquement | L’apport de chaleur plus élevé devient plus utile |
| Dépannage ponctuel avec poste classique | Électrode enrobée seulement en urgence | Le procédé reste déconseillé à cause du perçage et des défauts |
La bonne réponse n’est donc pas “TIG partout” ni “MIG partout”. Elle change avec l’épaisseur et avec l’objectif réel. Si vous cherchez une soudure propre sur une pièce mince, le TIG s’impose. Si la pièce est plus massive et que le débit de travail compte, le MIG prend l’avantage. Si vous n’avez qu’un poste classique, il faut le considérer comme une solution de secours, pas comme le bon outil de départ.
Le point de bascule le plus clair est l’épaisseur : à 4 mm et au-delà, le MIG devient le choix le plus cohérent ; entre 1 et 3 mm, le TIG reste le plus adapté. En dessous de cette logique, on ne choisit plus “un poste”, on choisit une stratégie de soudage compatible avec le métal.
Les informations de cet article sont fournies à titre indicatif. Pour tout projet de travaux, consultez un professionnel qualifié qui pourra évaluer votre situation spécifique selon les normes en vigueur.
FAQ
Faut-il toujours enlever l’oxyde avant de souder de l’aluminium ?
Oui, parce que la couche d’alumine fond très au-dessus de l’aluminium lui-même et gêne la fusion. Un brossage dédié juste avant l’opération améliore nettement le résultat.
Pourquoi l’aluminium perce-t-il plus facilement qu’on ne le pense ?
Parce qu’il conduit très bien la chaleur, puis peut soudainement la relâcher localement si l’apport est mal réglé. La zone chauffe vite, puis la fusion devient difficile à garder sous contrôle.
Le TIG est-il systématiquement meilleur que le MIG sur l’aluminium ?
Non. Le TIG est meilleur sur 1 à 3 mm, mais le MIG devient plus pertinent à partir de 4 mm. Le meilleur procédé dépend donc de l’épaisseur, pas d’une supériorité générale.
Peut-on utiliser de l’argon seul pour souder l’aluminium ?
Oui, sur les sections fines. Pour des sections plus épaisses, un mélange argon-hélium peut être utilisé afin d’accompagner l’apport de chaleur nécessaire.
Le poste classique peut-il servir pour une réparation durable ?
Non, pas comme choix normal. L’électrode enrobée sur aluminium reste réservée à des réparations d’urgence, avec un risque élevé de perçage et de défauts.
Quelle est la première chose à faire avant de souder de l’aluminium ?
Nettoyer la pièce avec une brosse en acier inoxydable dédiée, puis la dégraisser avec un solvant approprié ou de l’acétone. C’est la séquence la plus utile avant l’arc.
Sources
Pages consultées pour cet article :